

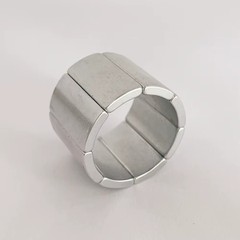




Le forme principali dei prodotti magnetici NdFeB sinterizzati includono fette quadrate, cilindri, anelli, prodotti a forma di piastrella, a forma di settore e vari prodotti a forma speciale. Nella produzione vera e propria, per lo più i pezzi grezzi di grandi dimensioni vengono prima prodotti e poi ottenuti tramite post-lavorazione in base alle esigenze dimensionali dell'utente. Il prodotto finale.
Il NdFeB sinterizzato è preparato mediante metallurgia delle polveri. Il materiale ha un'elevata durezza e un'elevata fragilità ed è facile da rompere. Inoltre, il rilascio di calore, la corrosione e i difetti durante la lavorazione causeranno danni alle proprietà magnetiche. Pertanto è necessario scegliere un metodo di lavorazione adeguato in base a queste caratteristiche. Allo stato attuale, la lavorazione del NdFeB sinterizzato si basa principalmente sul taglio tradizionale, sulla rettifica, sulla smussatura, sulla foratura, ecc., Oltre al taglio EDM, alla lavorazione laser, alla lavorazione ad ultrasuoni e ad altri metodi.
1. Processo di affettatura (taglio).
Per completare il processo di taglio vengono spesso utilizzate affettatrici, macchine per elettroerosione a filo, seghe a filo o macchine per il taglio laser.

Affettatrice: utilizzare una taglierina diamantata circolare interna sottile rotante ad alta velocità per tagliare automaticamente i magneti NdFeB. L'olio da taglio viene utilizzato come refrigerante durante il processo di affettatura. Il vantaggio è che non è necessario personalizzare strumenti speciali, è altamente flessibile ed è adatto per la lavorazione di campioni e la lavorazione di taglio. Tuttavia, a causa della bassa efficienza di lavorazione e del basso rendimento, nonché della debole capacità di garantire la verticalità, la produzione di affettamenti in lotti è stata gradualmente sostituita da macchine da taglio multifilo (seghe a filo).
Taglio con sega multifilo: utilizzare un dispositivo di utensileria per fissare il pezzo sul banco di lavoro. Attraverso il filo diamantato del tessuto del rullo, il filo diamantato che scorre ad alta velocità (diametro del filo 0,2 mm) sfrega contro l'acciaio magnetico per ottenere il taglio del materiale. Il processo di taglio viene raffreddato dal fluido da taglio. Le caratteristiche principali sono che può tagliare più pezzi contemporaneamente, ha un'elevata efficienza produttiva, un tasso di rendimento e un tasso di rendimento, ha una forte capacità di garantire la verticalità ed è adatto per la lavorazione continua in lotti. Tuttavia, i rulli speciali devono essere personalizzati per prodotti con specifiche diverse.
Elettroerosione a filo: utilizzare elettrodi a filo di molibdeno per generare scintille ad alta frequenza sui magneti NdFeB, provocandone la fusione locale. Controllati da un computer, i fili degli elettrodi vengono tagliati secondo una traiettoria predeterminata. Il vantaggio dell'elettroerosione a filo è che ha un'elevata precisione di lavorazione e può essere utilizzata per affettare prodotti a forma di piastrella e di forma speciale e per tagliare magneti di grandi dimensioni. Lo svantaggio è che la velocità di taglio è lenta e la zona fusa sulla superficie di taglio ha un impatto maggiore sulle proprietà magnetiche.
Taglio laser: il raggio laser viene utilizzato per mettere a fuoco il materiale magnetico. Il materiale magnetico si scioglie e vaporizza e l'area che scompare forma una fessura. Il taglio laser è una lavorazione senza contatto, ha le caratteristiche di un piccolo impatto sull'ambiente, un'elevata precisione di lavorazione, può lavorare superfici inclinate, ecc. E ha ampie prospettive di applicazione. Tuttavia, i cambiamenti di temperatura e le sollecitazioni durante la lavorazione hanno un certo impatto sulle prestazioni del magnete e, quando si tagliano prodotti più spessi, la divergenza del raggio laser provoca una pendenza nella sezione di taglio.
2. Processo di macinazione
Si riferisce principalmente al metodo di lavorazione per levigare la superficie del pezzo con un disco abrasivo o una mola. I metodi di rettifica comunemente usati per i magneti NdFeB quadrati includono la rettifica verticale, la rettifica piana, la rettifica a doppia estremità, ecc. I grezzi NdFeB cilindrici e circolari utilizzano spesso la rettifica senza centri, la rettifica quadrata, la rettifica circolare interna ed esterna, ecc. A forma di piastrella, a forma di settore e i magneti di forma speciale possono essere lavorati utilizzando smerigliatrici di formatura multistazione.
Smerigliatrice superficiale: utilizzata per la smerigliatura superficiale di materiali magnetici e può essere utilizzata anche per la lavorazione su più lati. Generalmente viene utilizzata una molatrice a tavola rettangolare con asse orizzontale (rettifica piana) o una molatrice a tavola cilindrica con asse verticale ("rettifica verticale"). La superficie piana dell'acciaio magnetico viene impilata ordinatamente come superficie di riferimento e fissata sul banco di lavoro del disco con un morsetto a deflettore, ecc., e viene utilizzata una mola. Rettifica superficiale alternativa.

Smerigliatrice doppia: il nastro trasportatore attraversa continuamente il prodotto. Le due mole si trovano su entrambi i lati del prodotto. La doppia testa portamola ad asse orizzontale viene utilizzata per ruotare e azionare la mola (le due mole producono un angolo di inclinazione) e i due piani del prodotto vengono rettificati sotto la rotazione della mola. La smerigliatrice doppia ha un'elevata precisione di lavorazione e una piccola rugosità superficiale. È l'attrezzatura per la lavorazione del piano simmetrico più utilizzata nella lavorazione NdFeB.
Rettificatrice senza centri (o arrotondatrice quadrata): la rettificatrice senza centri viene utilizzata per la rettifica cilindrica di grezzi cilindrici e l'arrotondatrice quadrata viene utilizzata per arrotondare barre quadrate di acciaio magnetico. Attraverso l'alimentatore e il binario di guida, l'acciaio magnetico passa in sequenza attraverso la ruota di guida e la mola. La ruota di guida fa ruotare il pezzo in acciaio magnetico sul ferro di supporto e la mola rettifica il cerchio esterno dell'acciaio magnetico al diametro richiesto.
Rettificatrice cilindrica interna ed esterna: fissare il pezzo in acciaio magnetico attraverso l'attrezzatura, quindi spostare la testa di macinazione lungo la circonferenza interna o esterna del pezzo per rettificare il pezzo in acciaio magnetico alla dimensione impostata dei cerchi interni ed esterni e levigare e rimuovere la superficie. problema tecnico. Viene utilizzato principalmente per la lavorazione delle superfici interne ed esterne dei prodotti ad anello.
Smerigliatrice per formatura: può rettificare varie superfici piane, superfici curve o rettificare superfici formate complesse tramite mole speciali (modifica della mola). È adatto a processi di macinazione che non richiedono avanzamento motorizzato per soddisfare le esigenze di forma di diverse tipologie di prodotti. Solitamente utilizzato per la smussatura meccanica di prodotti o la lavorazione di prodotti di forma speciale.
3. Elaborazione di perforazione (punzonatura).
Il NdFeB sinterizzato è facilmente soggetto a rotture o scheggiature durante il processo di perforazione, quindi sono necessari attrezzature e processi specifici per le operazioni di perforazione. Le attrezzature comunemente utilizzate per la lavorazione dei fori interni NdFeB includono trapani, torni strumentali e trapani da banco.

Trapano (trapano): un dispositivo che utilizza frese ad anello diamantato, il prodotto viene fissato dal mandrino e ruotato dal mandrino e la taglierina si alimenta per elaborare il foro interno del prodotto. I torni a foro vengono solitamente utilizzati per lavorare prodotti NdFeB con fori interni superiori a 8 mm. I fori possono essere praticati e alesati utilizzando frese e alesatori speciali.
Tornio per strumenti: il tornio per strumenti blocca il prodotto in acciaio magnetico attraverso il morsetto, fa ruotare il prodotto in modo continuo attraverso il motore del mandrino e utilizza uno strumento in lega fisso per forare il pezzo rotante. Viene utilizzato principalmente per forare e forare cilindri, anelli e piccoli prodotti quadrati. Il diametro del foro di lavorazione è inferiore a 5 mm.
Trapano da banco: un dispositivo che utilizza prodotti di posizionamento di utensili autoprodotti e utensili da taglio in metallo duro per ruotare e avanzare per forare il prodotto; la differenza principale rispetto al tornio strumentale è che il pezzo del tornio strumentale ruota e l'utensile è fisso; mentre il pezzo del trapano da banco è fisso e il pezzo è fisso. Lo strumento ruota. Pertanto, la perforatrice da tavolo può essere utilizzata per elaborare fori passanti, fori ciechi e fori a gradino in prodotti dalla forma speciale.
Trapano ad ultrasuoni: l'energia ultrasonica viene concentrata nella posizione della punta del trapano attraverso il trasduttore. La vibrazione meccanica ad alta frequenza della punta del trapano guida la sospensione abrasiva per ottenere una perforazione ad impatto attraverso impatto, attrito e cavitazione ad alta velocità. La perforazione a ultrasuoni ha un'elevata precisione, efficienza e tasso di qualificazione e può essere applicata alla lavorazione di piccoli fori dell'acciaio magnetico.
4. Smusso
Gli spigoli vivi prodotti durante la molatura, l'affettatura, la foratura e altre lavorazioni dei prodotti magnetici NdFeB possono facilmente causare scheggiature e angoli, e l'effetto punta durante il processo di galvanica peggiorerà l'uniformità del rivestimento. Pertanto, dopo la lavorazione, l'acciaio magnetico viene solitamente smussato, compresa la smussatura meccanica e la smussatura con vibrazione. Le comuni attrezzature per smussatura includono smussatrici per rettifica a vibrazione e smussatrici a tamburo.

Smerigliatrice e smussatrice a vibrazione: la deviazione della vibrazione generata dal motore di vibrazione spinge i magneti e gli abrasivi nel serbatoio di lavoro a spostarsi su, giù, a sinistra, a destra o a ruotare e sfregare l'uno contro l'altro, rendendo così la superficie del prodotto liscia e liscio e allo stesso tempo arrotondando i bordi e gli angoli. I mezzi abrasivi comunemente usati includono carburo di silicio, corindone marrone, ecc.
Smussatrice a tamburo: il prodotto in acciaio magnetico NdFeB, l'abrasivo e il fluido di rettifica vengono posizionati in un tamburo orizzontale sigillato. La rotazione del tamburo provoca l'attrito centrifugo tra il prodotto e l'abrasivo, che svolge un effetto smussante.
I produttori sceglieranno il percorso di lavorazione più conveniente in base alle specifiche relative alle dimensioni del prodotto e ai requisiti di tolleranza geometrica. Per la qualità dei prodotti trasformati, dovremmo concentrarci principalmente sulle tolleranze dimensionali, sulle tolleranze geometriche e sull'aspetto. Difetti e difetti comuni nella lavorazione includono dimensioni fuori tolleranza, scarsa verticalità e contorni, angoli mancanti, fili di taglio, graffi, segni di molatura, corrosione, crepe, ecc.